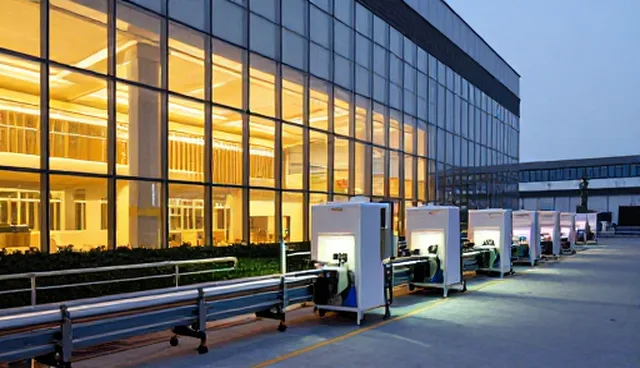
在当前物流行业快速发展的背景下,智能胶袋生产线的应用正成为提升仓储效率的重要手段。智能胶袋生产线通过高度自动化的方式,实现了包装流程的标准化与高效化,尤其在仓储物流环节,其应用显著提升了作业效率,降低了人工成本,同时也为企业的可持续发展提供了新的思路。这种生产线不仅能够满足多样化的包装需求,还能根据实际应用场景灵活调整生产节奏,从而实现资源的最优配置。
一、仓储物流中胶袋包装的常见问题
在传统仓储物流体系中,胶袋包装往往面临效率低下、人工操作复杂以及包装不一致等问题。由于胶袋在运输、存储过程中容易受环境影响,如湿度、温度等因素,导致包装破损率上升。此外,人工打包时还存在操作不规范、速度慢等问题,影响了整体物流效率。因此,引入智能胶袋生产线,可以有效解决这些问题,为仓储物流带来新的变革。
二、智能胶袋生产线的工作原理与优势
智能胶袋生产线通过自动化设备与智能控制系统相结合,实现从原料输入到成品包装的全流程自动化。系统能够自动完成胶袋成型、封口、切割、装袋及封箱等工序,大大减少了对人工的依赖。同时,生产线可根据实际需求调整包装规格,满足不同产品的包装需求。其核心优势在于提升生产效率、降低人工成本以及保证包装质量的一致性。
三、智能胶袋生产线在仓储物流中的具体应用
在仓储物流场景中,智能胶袋生产线主要应用于货物分拣后的包装环节。通过与仓储管理系统对接,生产线能够根据订单需求自动分配包装规格,实现快速响应。例如,在生鲜食品配送过程中,智能生产线可以根据不同产品类型自动调整包装厚度,以确保运输过程中的安全性。此外,系统还支持自动计数与称重功能,提升了包装的精确度。
四、应用智能胶袋生产线对物流效率的提升
引入智能胶袋生产线后,仓储物流的包装效率得到了显著提升。传统方式下,每名员工每天最多可完成2000个包装任务,而智能生产线的单机产能可达每小时3000个以上。同时,智能系统还能够实时监控包装质量,减少因操作失误导致的返工现象。在实际应用中,企业反馈显示,智能生产线的应用使整体包装作业时间缩短了40%,并提升了包装合格率。
五、智能胶袋生产线的维护与优化建议
为了确保智能胶袋生产线的高效运行,企业需建立完善的维护与优化机制。首先,应定期对设备进行检查与保养,确保其始终处于最佳运行状态。其次,建议企业结合自身业务需求,对生产线进行定制化升级,以适应不同包装规格和生产节奏。此外,通过引入数据分析系统,可以实时监控生产线的运行状态,及时发现潜在问题,避免因设备故障导致的生产中断。
对于佛山市南海区桂城袋言人胶袋厂,建议在推广智能胶袋生产线时,优先考虑与仓储物流企业的合作,通过实际应用场景验证设备性能。同时,可结合市场需求,对生产线进行模块化升级,以提高其适应性与灵活性。在提升生产效率的同时,应注重设备的智能化管理,以实现更高效的资源利用和更优质的客户服务。